联系我们
服务热线:18059800849
厦门安耐吉科技有限公司
销售电话:0592-5138236
公司传真:0592-5138237
邮箱:173741490@qq.com
总部地址:厦门市翔安区马巷镇市头工业集中区市头路98号(翔安创新创业基地 )5楼
钛合金反应釜电磁加热改造案例
来源:安耐吉科技编辑部 发表时间:2026-04-21 11:28
钛合金反应釜电磁加热改造案例
在化工、制药及新材料合成领域,反应釜的加热方式直接影响生产效率、产品质量与生产安全。近期,安耐吉电磁加热团队完成了一个颇具技术挑战的改造项目——为一台钛合金反应釜配套电磁加热系统。客户原本使用的是电导热油炉加热,长期面临升温慢、能耗高、安全隐患大等问题。经过多次沟通与方案优化,我们最终成功实现了钛合金反应釜的电磁加热直接应用,效果远超客户预期。
客户要改造生产设备是钛合金反应釜,由于钛合金具有优异的耐腐蚀性和生物相容性,客户一直采用这种材质。然而,原有的电导热油炉加热方式存在明显短板:
第一,升温速度慢。导热油需要先加热油本身,再通过夹套将热量传递给釜内物料,热传递路径长、热阻大。从常温升至工艺要求的260℃,往往需要近三个小时,严重制约了生产节拍。
第二,能耗损失大。导热油在循环过程中会向环境散失大量热量,且随着油品老化,传热效率逐年下降,电费成本居高不下。
第三,安全隐患突出。电导热油炉属于压力加热设备,导热油长期高温运行容易结焦、碳化,存在漏油、着火甚至爆炸的风险。
在化工、制药及新材料合成领域,反应釜的加热方式直接影响生产效率、产品质量与生产安全。近期,安耐吉电磁加热团队完成了一个颇具技术挑战的改造项目——为一台钛合金反应釜配套电磁加热系统。客户原本使用的是电导热油炉加热,长期面临升温慢、能耗高、安全隐患大等问题。经过多次沟通与方案优化,我们最终成功实现了钛合金反应釜的电磁加热直接应用,效果远超客户预期。
客户要改造生产设备是钛合金反应釜,由于钛合金具有优异的耐腐蚀性和生物相容性,客户一直采用这种材质。然而,原有的电导热油炉加热方式存在明显短板:
第一,升温速度慢。导热油需要先加热油本身,再通过夹套将热量传递给釜内物料,热传递路径长、热阻大。从常温升至工艺要求的260℃,往往需要近三个小时,严重制约了生产节拍。
第二,能耗损失大。导热油在循环过程中会向环境散失大量热量,且随着油品老化,传热效率逐年下降,电费成本居高不下。
第三,安全隐患突出。电导热油炉属于压力加热设备,导热油长期高温运行容易结焦、碳化,存在漏油、着火甚至爆炸的风险。
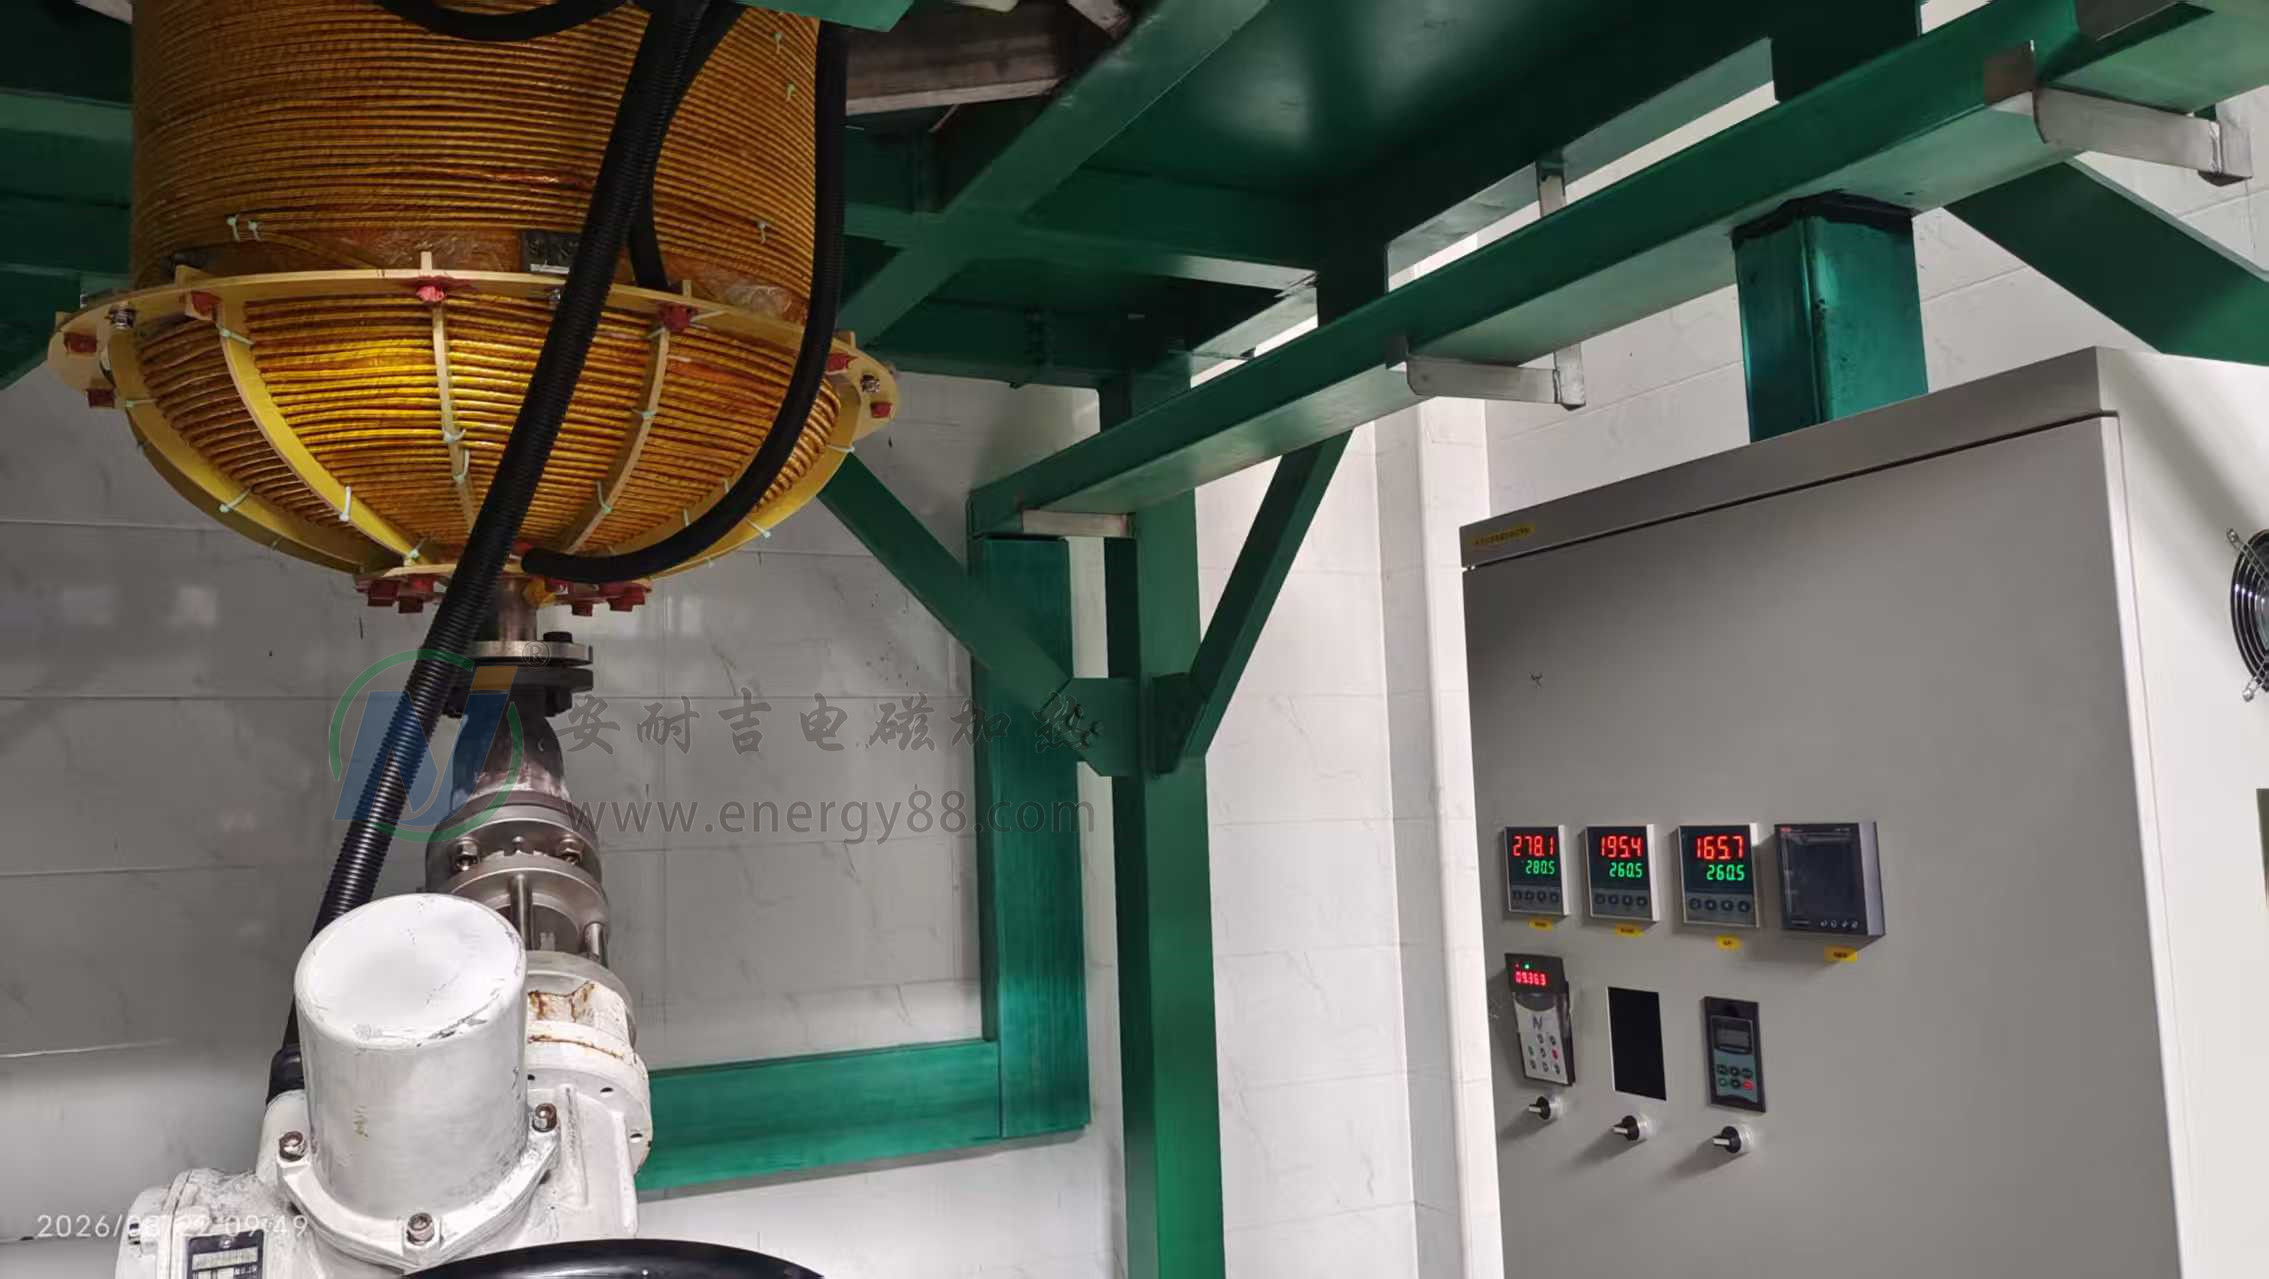
客户找到我们时,明确提出两个需求:一是必须大幅提升升温速度,二是彻底消除导热油带来的安全隐患。
当我们拿到这个项目时,第一个需要攻克的难题就是钛合金本身的物理特性。钛合金的磁导率很低,其电磁特性与304不锈钢非常相似——都属于弱磁性甚至无磁性材料。在电磁加热领域,这意味着一件事:常规的电磁加热方案很难直接奏效。
电磁加热的原理是依靠交变磁场在导磁性金属内部产生涡流,从而发热。如果是碳钢这样的强磁性材料,感应效率很高,线圈绕制也相对简单。但钛合金和304不锈钢这类弱磁性材料,对磁场的响应很弱,感应涡流小,发热效率自然就低。
更棘手的是,由于磁阻大,要让钛合金产生足够的热量,需要更强的磁场激励,这会导致线圈的电感量发生显著变化。绕线长度、线圈匝数、频率匹配——每一个参数都需要精确计算,稍有偏差,要么加热功率上不去,要么电磁控制器过载保护甚至烧毁。
我们前后进行了几轮现场调试,不断调整线圈的电感量与设备参数的匹配度,
我们通过加热测算了钛合金在不同温度下的磁导率变化曲线,发现随着温度升高,其磁特性会有微妙改变。基于这一发现,我们调整了电磁控制器的谐振频率匹配算法,同时优化了线圈的绕制方式,有效解决了因绕线过长导致的电感量漂移问题。
釜体温度从室温升至工艺温度仅用了28分钟,升温速度非常快。温控精度达到±1℃,完全满足客户工艺要求。
安全方面,彻底取消了导热油和电加热管,没有了高温高压的油路系统,也没有了明火和高温积聚的风险。电磁加热系统自带过温、过流、短路等多重保护,操作工人再也不用担心漏油起火事故。
能耗方面,由于电磁加热是直接作用于釜体,热量几乎没有中间损失,
维护成本也大幅降低。导热油需要定期更换,加热管容易结垢烧毁,而电磁加热系统没有易损件,线圈和控制器设计寿命都在8年以上,基本实现免维护。
这个案例让我们深刻体会到:技术难题往往也是价值所在。钛合金反应釜的电磁加热并非做不到,而是需要深入理解材料特性,做针对性的系统设计。从磁路匹配、线圈结构到控制算法,每一个细节都关乎成败。
如果您也面临类似的需求——反应釜材质特殊、升温要求高、对安全性有苛刻标准,欢迎与安耐吉电磁技术团队交流。电磁加热这条路,我们已经在钛合金上走通了。
当我们拿到这个项目时,第一个需要攻克的难题就是钛合金本身的物理特性。钛合金的磁导率很低,其电磁特性与304不锈钢非常相似——都属于弱磁性甚至无磁性材料。在电磁加热领域,这意味着一件事:常规的电磁加热方案很难直接奏效。
电磁加热的原理是依靠交变磁场在导磁性金属内部产生涡流,从而发热。如果是碳钢这样的强磁性材料,感应效率很高,线圈绕制也相对简单。但钛合金和304不锈钢这类弱磁性材料,对磁场的响应很弱,感应涡流小,发热效率自然就低。
更棘手的是,由于磁阻大,要让钛合金产生足够的热量,需要更强的磁场激励,这会导致线圈的电感量发生显著变化。绕线长度、线圈匝数、频率匹配——每一个参数都需要精确计算,稍有偏差,要么加热功率上不去,要么电磁控制器过载保护甚至烧毁。
我们前后进行了几轮现场调试,不断调整线圈的电感量与设备参数的匹配度,
我们通过加热测算了钛合金在不同温度下的磁导率变化曲线,发现随着温度升高,其磁特性会有微妙改变。基于这一发现,我们调整了电磁控制器的谐振频率匹配算法,同时优化了线圈的绕制方式,有效解决了因绕线过长导致的电感量漂移问题。
釜体温度从室温升至工艺温度仅用了28分钟,升温速度非常快。温控精度达到±1℃,完全满足客户工艺要求。
安全方面,彻底取消了导热油和电加热管,没有了高温高压的油路系统,也没有了明火和高温积聚的风险。电磁加热系统自带过温、过流、短路等多重保护,操作工人再也不用担心漏油起火事故。
能耗方面,由于电磁加热是直接作用于釜体,热量几乎没有中间损失,
维护成本也大幅降低。导热油需要定期更换,加热管容易结垢烧毁,而电磁加热系统没有易损件,线圈和控制器设计寿命都在8年以上,基本实现免维护。
这个案例让我们深刻体会到:技术难题往往也是价值所在。钛合金反应釜的电磁加热并非做不到,而是需要深入理解材料特性,做针对性的系统设计。从磁路匹配、线圈结构到控制算法,每一个细节都关乎成败。
如果您也面临类似的需求——反应釜材质特殊、升温要求高、对安全性有苛刻标准,欢迎与安耐吉电磁技术团队交流。电磁加热这条路,我们已经在钛合金上走通了。